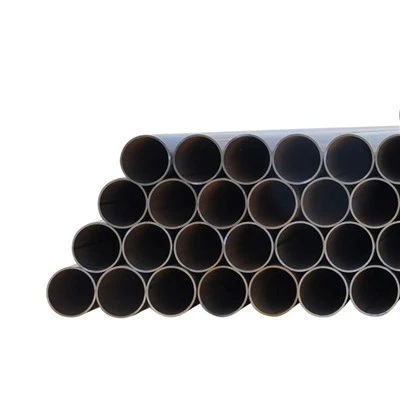

Teknologi pengelasan busur terendam sangat ideal untuk aplikasi penting seperti jaringan pipa, bejana tekan dan tangki, manufaktur kereta api, dan bangunan besar. Ada bentuk monofilamen yang paling sederhana, struktur filamen ganda, struktur filamen ganda tandem, dan struktur multifilamen.

Teknologi pengelasan busur terendam sangat ideal untuk aplikasi penting seperti jaringan pipa, bejana tekan dan tangki, manufaktur kereta api, dan bangunan besar. Ada bentuk monofilamen yang paling sederhana, struktur filamen ganda, struktur filamen ganda tandem, dan struktur multifilamen.
Teknologi pengelasan busur terendam dapat memberikan manfaat bagi pengguna dalam banyak aplikasi pengelasan, mulai dari peningkatan produktivitas hingga perbaikan lingkungan kerja hingga memastikan kualitas yang konsisten dan banyak lagi. Pabrikan logam yang sedang mempertimbangkan untuk mengubah proses pengelasan busur terendam harus memikirkan bahwa ada banyak manfaat yang bisa diperoleh dari proses tersebut.

Proses pengelasan busur terendam merupakan kebutuhan dalam aplikasi industri berat seperti jaringan pipa, bejana tekan dan tangki, konstruksi lokomotif dan konstruksi berat/penggalian. Ideal untuk industri yang membutuhkan produktivitas tinggi, terutama yang melibatkan pengelasan material yang sangat tebal, banyak manfaat yang dapat diperoleh dari pengelasan busur terendam. Tingkat deposisi dan kecepatan pergerakannya yang tinggi dapat berdampak signifikan terhadap produktivitas pekerja, efisiensi, dan biaya produksi, yang merupakan salah satu keunggulan utama teknologi pengelasan busur terendam. Keuntungan lainnya meliputi: komposisi kimia dan sifat mekanik las yang sangat baik, visibilitas busur yang minimal dan asap pengelasan yang rendah, peningkatan kenyamanan lingkungan kerja serta bentuk las dan garis kaki yang baik.

Pengelasan busur terendam adalah mekanisme pengumpanan kawat yang menggunakan fluks granular untuk memisahkan busur dari udara. Sesuai dengan namanya, busur terkubur dalam fluks, artinya, setelah parameter disetel, busur tidak terlihat karena lapisan fluks berikutnya mengalir keluar. Kawat las diumpankan secara terus menerus oleh obor yang bergerak sepanjang jahitan. Sepotong kawat las, sebagian fluks dan logam dasar dipanaskan dan dilebur membentuk genangan cair, yang mengembun membentuk lasan yang dilapisi lapisan terak. Ketebalan bahan las berkisar antara 1/16"-3/4", memungkinkan las penetrasi 100% dalam sekali lintasan. Jika ketebalan dinding tidak dibatasi, pengelasan multi-pass dapat dilakukan, dan lapisan las dapat diberi perlakuan awal dengan benar, dan kombinasi kawat dan fluks yang sesuai dapat dipilih.