
Proses Pembuatan: Dilas (ERW) vs. Jahitan-Bebas (Seamless)

Sebagai insinyur produksi di Hebei Huayang Steel Pipe Co., Ltd., saya mengawasi pembuatan produk inti kami:pipa baja las hambatan listrik(ERW) dan pipa seamless bersumber (kami mengkhususkan diri pada pipa las, termasukpipa baja hfw). Proses pembuatan ERW dan pipa seamless sangat berbeda-yang satu mengandalkan penggabungan strip baja menjadi bentuk silinder, sedangkan yang lainnya bergantung pada pembentukan billet padat menjadi pipa berongga tanpa pengelasan. Perbedaan ini berdampak langsung pada efisiensi produksi, biaya, dan kinerja pipa dalam-aplikasi dunia nyata. Di Huayang, penguasaan kami terhadap ERW 工艺 (erw arti pipa: Electric Resistance Welding) telah menjadikan kami pemimpin dalam bidang pipa las kota dan industri, sementara kemitraan kami untuk pipa seamless menjawab kebutuhan-tekanan ekstrim milik klien. Dalam artikel ini, kami akan menguraikan perbedaan utama antara ERW dan proses manufaktur yang lancar, menggunakan data dan praktik produksi Huayang untuk mengilustrasikan bagaimana setiap proses membentuk produk akhir-sambil memperjelas istilah-istilah sepertiapa itu pipa erwDanmaksudnya hfwsepanjang jalan.
Prinsip Inti: Welded Fusion (ERW) vs. Solid-Pembentukan Keadaan (Seamless)
Perbedaan paling mendasar terletak pada cara setiap proses membuat pipa berongga-ERW menggunakan pengelasan untuk memadukan baja pipih, sedangkan seamless mengandalkan gaya mekanis untuk melubangi logam padat.
ERW: Fusing Strip melalui Resistansi Listrik
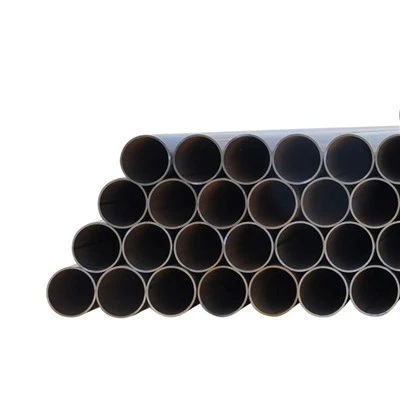
Apa itu pipa erwdalam hal manufaktur? Pipa ERW diklasifikasikan sebagai "dilas" karena dimulai dengan strip baja datar (baja ringan, 0,05%–0,25% C) yang digulung menjadi silinder dan dilebur sepanjang lapisan memanjang menggunakan-arus listrik frekuensi rendah (50–60 Hz). Arus memanaskan tepi strip hingga 1200–1300 derajat (di bawah titik leleh, memastikan "fusi-padat")-tidak diperlukan logam pengisi, sehingga kekuatan las sesuai dengan logam dasar (kekuatan tarik 335–450 MPa).
Di Huayang, prinsip ini selaras dengan fokus kami pada produksi-bervolume tinggi,-efektif biaya. Misalnya NPS 4 SCH 40 kitapipa baja las hambatan listrik(bahan pokok kota) menggunakan-strip baja ringan setebal 6,02 mm-keuletannya (tingkat perpanjangan lebih besar dari atau sama dengan 25%) memastikan pembentukan mudah, sementara kandungan karbon rendah mencegah kerapuhan las.
Khususnya, milik kamipipa baja hfw(HFW:maksudnya hfw: Pengelasan-Frekuensi Tinggi) mengikuti prinsip pengelasan serupa tetapi menggunakan arus 300–500 kHz, sehingga menciptakan zona yang terkena dampak panas (HAZ)-yang lebih sempit untuk-pipa baja karbon sedang (0,25%–0,45% C)-variasi khusus pembuatan pipa las.
Mulus: Melubangi Billet melalui Kekuatan Mekanis
Pipa mulus "bebas jahitan" karena dibuat dari billet bulat padat (-baja paduan atau karbon tinggi) yang diubah menjadi pipa berongga melalui panas dan tekanan mekanis-tanpa perlu pengelasan. Prinsip utamanya adalah "menusuk dan memanjang": memanaskan billet untuk meningkatkan keuletan, kemudian menggunakan mandrel untuk membuat cangkang berongga, yang kemudian digulung untuk menyempurnakan dimensi.
Huayang mendapatkan pipa seamless dari mitra tersertifikasi, karena prosesnya memerlukan peralatan khusus untuk-bahan berkekuatan tinggi. Untuk proyek minyak Xinjiang tahun 2023, kami membeli pipa seamless NPS 8 X70 yang terbuat dari billet 0,18% C + 1.5% Mn-kekuatan tariknya yang tinggi (485 MPa) memerlukan manufaktur yang mulus, karena pengelasan akan menciptakan zona rapuh yang tidak mampu menahan tekanan 40 MPa.

Alur Proses Inti: Perbandingan Langkah-demi-Langkah
Alur kerja-demi-langkah ERW dan manufaktur yang lancar menonjolkan perbedaan efisiensi dan kompleksitasnya-ERW disederhanakan untuk volume tinggi, mulus untuk presisi.
Manufaktur ERW: Proses 4 Langkah yang Efisien
Di Huayang, lini produksi ERW kami (peralatan Trumpf Jerman) beroperasi 24/7 dengan proses 4 langkah standar:
Persiapan Strip: Strip baja ringan (bersumber dari Baosteel) dibersihkan (dihilangkan lemaknya, dihilangkan karatnya), dipangkas hingga lebarnya seragam (toleransi ±0,5 mm), dan diratakan hingga kerataan 0,1 mm. Kami menolak 0,8% strip setiap tahunnya karena cacat permukaan (misalnya lubang) yang dapat melemahkan pengelasan.
Pembentukan Dingin: Strip dimasukkan ke mesin pembuat gulungan-NCC, yang secara bertahap membengkokkannya menjadi silinder. Untuk pipa NPS 4, mesin mempertahankan OD sebesar 114,3 mm ±0,5 mm-yang penting untuk kompatibilitas pemasangan.
Pengelasan Resistansi: Elektroda tembaga mengalirkan arus 15–20 kA ke tepi strip, meleburkannya dalam 1–2 detik. Sebuah "gulungan pemeras" menekan jahitan untuk menghilangkan celah, memastikan fusi penuh.
Ukuran & Pelurusan: Pipa yang dilas melewati gulungan pengatur ukuran untuk menghaluskan ketebalan dinding (toleransi ±10%) dan kemudian pelurus rol 16-untuk mencapai kelurusan kurang dari atau sama dengan 1 mm/m yang penting untuk pemasangan di bawah tanah.
Proses ini menghasilkan 500 ton pipa ERW setiap hari (panjang 6m), dengan tingkat kelulusan 99,2% dalam pemeriksaan kualitas.
Manufaktur yang Mulus: Proses Presisi 5 Langkah
Manufaktur yang lancar lebih kompleks, dengan 5 langkah inti (sumber: data produksi mitra kami):
Pemanasan Billet: Billet padat (diameter 150–200mm) dipanaskan hingga 1200–1300 derajat dalam tungku putar (2–3 jam) untuk mencapai keadaan "austenitik" (daktilitas tinggi).
Tajam: Mandrel yang berputar menembus billet yang dipanaskan, menciptakan "cangkang" berongga (OD 200–300mm, ketebalan dinding 10–20mm). Langkah ini memiliki tingkat keberhasilan 95%-pemanasan yang tidak merata menyebabkan 5% cangkang terkelupas.
Pemanjangan: Cangkang dimasukkan ke dalam pabrik mandrel, yang menggulungnya di atas mandrel stasioner untuk mengurangi ketebalan dinding (misalnya, dari 15mm menjadi 8mm) dan menambah panjang (dari 2m menjadi 12m).
Perekat: Pipa memanjang dilewatkan melalui pabrik pengukur ukuran untuk menyempurnakan OD (toleransi ±0,3 mm) dan memastikan kebulatan.
Perlakuan Panas: Pipa menjalani normalisasi (pemanasan 920 derajat, pendinginan udara) untuk mengurangi tegangan sisa yang-penting untuk ketangguhan-baja karbon tinggi.
Jalur yang mulus hanya menghasilkan 100 ton setiap hari-1/5 dari output ERW-karena waktu proses yang lebih lama dan tingkat scrap yang lebih tinggi (8% vs. ERW yang 2%).
Perlengkapan Utama: Tugas-Kecepatan Tinggi (ERW) vs. Tugas Berat-(Seamless)
Peralatan yang digunakan dalam setiap proses mencerminkan tujuannya: ERW mengutamakan kecepatan dan volume, seamless mengutamakan presisi dan kekuatan.
Peralatan ERW: Kecepatan-Dioptimalkan untuk Baja Ringan
Lini ERW Huayang mengandalkan peralatan yang disesuaikan dengan keuletan baja ringan:
Gulungan CNC-Pembentuk: Mesin dengan 8 dudukan yang membengkokkan strip dengan kecepatan 3–5m/mnt (lebih cepat dari mesin seamless yang 0,5–1m/mnt).
Tukang Las-Frekuensi Rendah: Mesin 50–60 Hz dengan elektroda tembaga yang mempertahankan arus yang konsisten (toleransi ±5%) untuk pengelasan seragam.
Penguji Arus Eddy Online: Memindai lasan dengan kecepatan garis untuk mendeteksi cacat permukaan (misalnya retak, kurangnya fusi)-menolak pipa yang rusak secara real-time.
Untuk proyek air kami di Beijing tahun 2024, peralatan ini memungkinkan kami memproduksi 18.000 ton pipa NPS 4–12 ERW dalam 36 hari-memenuhi jadwal mendesak klien.
Peralatan Mulus: Kekuatan-Berfokus pada-Baja Karbon Tinggi
Manufaktur yang lancar memerlukan-peralatan tugas berat untuk menangani billet keras:
Pabrik Penusuk Putar: 1000+ mesin press ton yang memberikan tekanan 50–100 MPa untuk menembus billet-Peralatan ERW tidak dapat menandingi gaya ini.
Pabrik Mandrel: 12-penggilingan berdiri yang menerapkan tekanan 200 MPa untuk memanjangkan cangkang yang sangat penting untuk mengurangi ketebalan dinding secara seragam.
Tungku Perawatan Panas: Oven atmosfer-terkendali (dilindungi nitrogen-) untuk mencegah oksidasi selama normalisasi-penting untuk ketahanan korosi baja paduan.
Untuk proyek minyak Xinjiang tahun 2023, mitra kami menggunakan peralatan ini untuk memproduksi pipa mulus NPS 8 X70-pabrik mandrel mereka memastikan variasi ketebalan dinding Kurang dari atau sama dengan 5% (vs. ±10% ERW), yang penting untuk-kinerja tekanan tinggi.

Kontrol Kualitas: Pengelasan-Centric (ERW) vs. Keseragaman-Centric (Seamless)
Protokol QC berbeda berdasarkan risiko unik setiap proses-ERW berfokus pada integritas las, presisi dimensi, dan keseragaman material.
ERW QC: Menjadikan Integritas sebagai Prioritas
Di Huayang, ERW QC berkisar pada lapisan las:
Pengujian Hidrostatis: Setiap pipa diuji pada tekanan kerja 1,5× (misalnya, 9 MPa untuk pipa 6 MPa SCH 40) selama 60 detik-penurunan tekanan tidak diperbolehkan.
Tes Kupas Las: 5% dari setiap kumpulan dibengkokkan 180 derajat pada saat pengelasan-keuletan baja ringan memastikan tidak ada retak jika peleburan selesai.
Pengujian Ultrasonik (UT): 100% lasan dipindai untuk mendeteksi cacat internal (misalnya rongga) hingga 0,2 mm.
Pada tahun 2024, tingkat kelulusan pengelasan ERW kami adalah 99,5%-yang merupakan bukti QC yang ketat.
QC Mulus: Keseragaman Dimensi dan Material
QC yang mulus mengatasi risiko penusukan/pemanjangan:
Pemindaian Ketebalan Dinding: UT memindai seluruh pipa (bukan hanya las) untuk memastikan variasi ketebalan Kurang dari atau sama dengan 5%-kritis untuk ketahanan tekanan.
Analisis Kimia: Setiap billet diuji melalui OES untuk mengonfirmasi kandungan paduannya (misalnya, 1,2% Cr untuk pipa X70)-tidak boleh ada penyimpangan dari spesifikasi.
Pengujian Dampak: -Pengujian Charpy 20 derajat memastikan ketangguhan ( Lebih besar dari atau sama dengan 27 J)-pipa mulus untuk daerah dingin (misalnya, Xinjiang) memerlukan Lebih besar dari atau sama dengan 21 J pada -40 derajat .
QC yang lancar dari mitra kami memiliki tingkat kelulusan 97%-lebih rendah dibandingkan ERW karena kerumitan prosesnya.
Pengorbanan Proses: Efisiensi vs. Presisi
Kedua proses tersebut mewakili keseimbangan antara volume/biaya (ERW) dan kinerja/presisi (tanpa hambatan)-keseimbangan yang membantu Huayang dalam menavigasi klien.
ERW: Volume Tinggi, Biaya Rendah, Fokus Baja Ringan
Kekuatan ERW terletak pada efisiensi:
Kecepatan: 5× lebih cepat dibandingkan mulus, ideal untuk proyek kota besar (misalnya, 18.000 ton dalam 36 hari).
Biaya: \\(700–\\)900/ton (30–60% lebih murah dibandingkan seamless) karena tingkat scrap yang rendah (2%) dan pemanfaatan material yang tinggi (95% strip menjadi pipa).
Keterbatasan: Hanya untuk baja ringan (retak-baja karbon tinggi selama pembentukan) dan tekanan-hingga-sedang (Kurang dari atau sama dengan 10 MPa).
Mulus: Presisi Tinggi, Biaya Tinggi,{0}}Fokus Kekuatan Tinggi
Unggul dalam performa:
Kekuatan: Struktur bebas las-dapat menangani tekanan 20–100 MPa, ideal untuk eksplorasi minyak/gas.
Fleksibilitas Bahan: Bekerja dengan-baja karbon/paduan tinggi (ERW tidak dapat mengelasnya tanpa cacat).
Keterbatasan: Lambat (100 ton/hari), mahal (\\(1.300–\\)2.000/ton), dan tingkat scrap yang tinggi (8%).
Kesimpulan: Memilih Proses yang Tepat untuk Pekerjaan itu
Di Hebei Huayang Steel Pipe, kami memandang ERW dan manufaktur tanpa hambatan sebagai proses yang saling melengkapi-bukan bersaing-. Jalur ERW kami (dan pipa baja hfwvarian) menyediakan pipa-yang hemat biaya dan bervolume-tinggi untuk kebutuhan air kota, gas, dan industri ringan, sementara kemitraan kami yang lancar mengatasi-aplikasi kritis dan bertekanan ekstrem.
Memahami perbedaan proses ini membantu klien menghindari kesalahan: penggunaan ERW untuk saluran minyak 40 MPa berisiko mengalami kegagalan pengelasan, sedangkan penggunaan seamless untuk saluran air 4 MPa hanya membuang-buang uang. Bagi kami, sasarannya sederhana: mencocokkan setiap proyek dengan proses produksi yang paling menyeimbangkan kinerja, biaya, dan jadwal-memastikan setiap pipa yang kami suplai (atau sumbernya) dibuat agar tahan lama.