
Proses Beveling Huayang: Dari Produksi hingga Pengiriman Klien
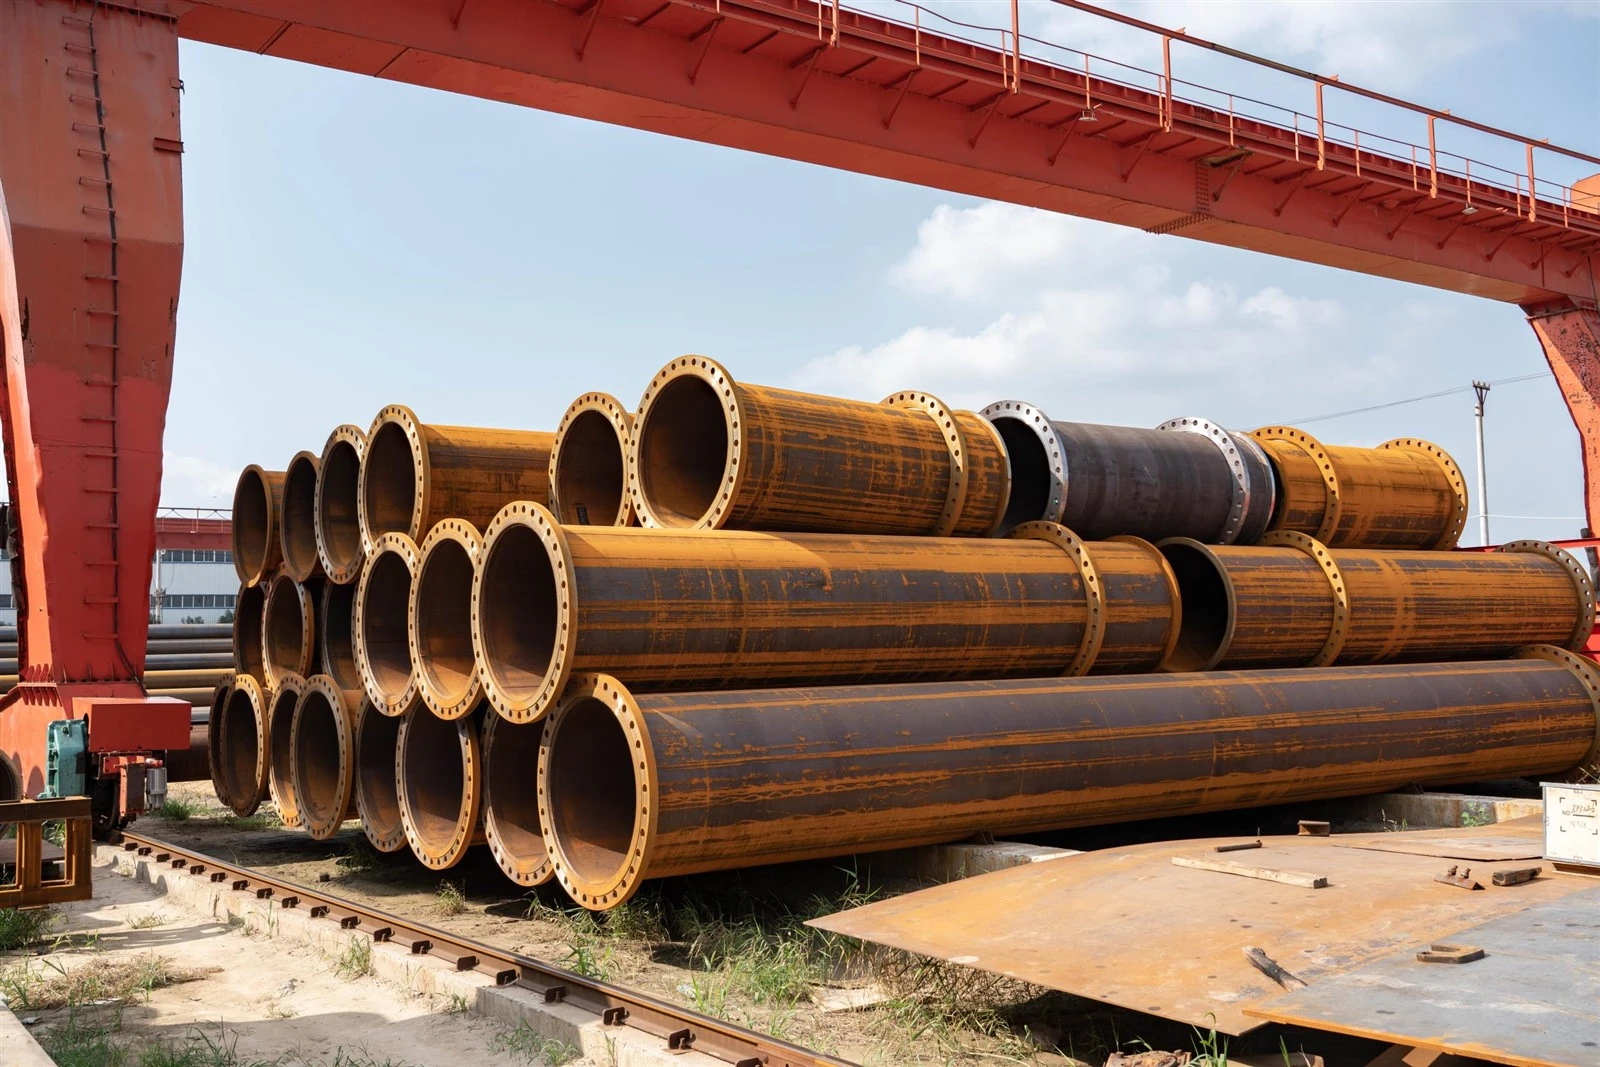
Sebagai manajer produksi di Hebei Huayang Steel Pipe Co., Ltd., saya mengawasi setiap langkah proses kemiringan pipa kami-dari saat strip baja mentah dibentuk menjadipipa baja las hambatan listrikatau pipa baja hfw hingga saat pipa miring tiba di lokasi kerja klien. Bagi kami, beveling bukanlah langkah yang berdiri sendiri; ini adalah bagian yang sempurna dari komitmen kualitas-hingga-akhir kami, yang disesuaikan dengan kebutuhan unik setiap jenis pipa (ERW untuk proyek kota, HFW untuk-penggunaan industri bertekanan tinggi). Dalam artikel ini, kami akan membahas alur kerja beveling Huayang yang terstandarisasi namun fleksibel, menyoroti cara kami beradaptasiehdan pipa HFW, pastikan presisi di setiap tahap, dan kirimkan pipa yang siap untuk pengelasan segera-sambil memperjelas istilah-istilah sepertieh pipaarti, apa itu pipa erw, Danmaksudnya hfwuntuk mendasari proses tersebut dalam-konteks dunia nyata.
Pra-Beveling: Persiapan Pipa & Perencanaan Proses
Sebelum satu bevel dipotong, kami meletakkan dasar untuk mencocokkan parameter beveling dengan jenis pipa, ukuran, dan kebutuhan klien. Tahap ini sangat penting untuk menghindari pengerjaan ulang dan memastikan konsistensi.
Validasi Jenis & Bahan Pipa
Pertama, kami mengonfirmasi atribut inti pipa:
Untukpipa baja las hambatan listrik(ERW): Kami memverifikasi-kandungan baja karbon rendah (0,05%–0,25% C) melalui spektrometri emisi optik (OES) dan memeriksa ketebalan dinding (biasanya Kurang dari atau sama dengan 10mm untuk SCH 40–80).Arti pipa erwdi sini diterjemahkan menjadi "berdinding-tipis, ulet", jadi kami merencanakan kemiringan V-untuk menghindari terbakar-terlalu banyak.
Untukpipa baja hfw(HFW): Kami memvalidasi-kandungan baja karbon sedang (0,25%–0,60% C) dan dinding tebal ( Lebih besar dari atau sama dengan 8mm untuk SCH 40).Maksudnyamengacu pada "berdinding-tebal,-kekuatan tinggi", jadi kami menyiapkan kemiringan U/J-untuk penetrasi yang dalam.
Misalnya, saat memproses pipa 4" SCH 40 ERW (ketebalan 6,02 mm) untuk proyek perairan Beijing tahun 2024, kami mengonfirmasi kandungan karbon sebesar 0,15% dan menandai kumpulan tersebut untuk kemiringan 35 derajat V-. Untuk pipa 8" SCH 80 HFW (ketebalan 12,7 mm) yang terikat untuk ladang minyak Xinjiang, kami memverifikasi kandungan karbon 0,35% dan menjadwalkan U-miring dengan integrasi jahitan.
Klien-Kunci Parameter Tertentu-Masuk
Kami kemudian menyelaraskan dengan klien berdasarkan kebutuhan khusus:
Metode pengelasan (MIG, TIG, busur manual): Sebuah pabrik kimia di Jiangsu yang menggunakan pengelasan TIG untuk pipa ERW meminta kemiringan V-30 derajat (lebih sempit dari standar kami 35 derajat ) agar sesuai dengan sudut obornya-kami menyesuaikan program CNC kami.
Lingkungan proyek: Untuk pipa HFW lepas pantai, kami menambahkan perawatan-pasca-bevel yang tahan korosi; untuk pipa ERW{2}}wilayah dingin, kami menebalkan permukaan akar untuk mencegah kerapuhan pengelasan.
Semua parameter didokumentasikan dalam "Perintah Kerja Beveling" (BWO), yang ditandatangani oleh tim produksi kami dan klien untuk menghilangkan ambiguitas.

Beveling-Dalam Garis: Pemesinan Presisi untukPipa ERW & HFW
Proses beveling kami terintegrasi ke dalam lini produksi, memastikan pipa bergerak dengan lancar dari pembentukan/pengelasan ke beveling-tanpa penundaan, tanpa kerusakan saat penanganan. Kami menggunakan peralatan khusus untuk ERW dan HFW untuk mengoptimalkan presisi.
Beveling Pipa ERW: Kecepatan & Kesederhanaan dengan V-Bevel
Untukpipa baja las hambatan listrik(NPS 1/2"–12"), kami menggunakan mesin beveling CNC Trumpf Jerman dengan sistem pengumpanan otomatis:
Pengaturan: Mesin menarikpipa ERWlangsung dari jalur pengelasan ERW, menghilangkan transfer manual. Kami melakukan pramuat parameter (sudut 30 derajat –37,5 derajat, permukaan akar 1,0–1,5 mm) berdasarkan ukuran pipa-untuk permukaan akar 6" SCH 40 ERW (ketebalan 7,11 mm), dengan sudut 37,5 derajat + 1.2mm permukaan akar.
permesinan: Kecepatan pemotongan disetel ke 150 RPM (lebih lambat dari HFW untuk melindungi-permukaan ulet baja karbon rendah), dengan cairan pendingin-berbasis air untuk mencegah panas berlebih. Setiap pipa membutuhkan waktu 60–90 detik untuk dibuat miring, sehingga kami dapat memproses 350 ton pipa ERW setiap hari.
Pemeriksaan Sampel: Setiap pipa ERW ke-50 ditarik untuk pengujian dimensi-selama proyek gas Shandong tahun 2023, kami menyesuaikan mesin di tengah-pengoperasian ketika sampel menunjukkan sudut 38,5 derajat (1 derajat di atas target), memastikan sisa batch memenuhi standar.
Beveling Pipa HFW: Integrasi Jahitan & Alur Dalam
Untukpipa baja hfw(NPS 4"–24"), kami menggunakan mesin Amada CNC Jepang dengan fitur penanganan jahitan-khusus:
Deteksi Jahitan: Pemindai laser mengidentifikasi lapisan las HFW (tonjolan kurang dari atau sama dengan 0,5 mm) dan memetakan posisinya, sehingga mesin menggiling lapisan tersebut ke dalam bevel-penting untuk menghindari area yang tidak menyatu dalam baja karbon-sedang.
Pemesinan Alur: Untuk bevel U-(NPS 4"–12"), kami menetapkan kedalaman hingga 80% ketebalan dinding (misalnya, kedalaman 10 mm untuk tebal 12,7 mm 8" SCH 80 HFW). Untuk bevel J-(NPS 14"+), kami menambahkan tumit bulat 3 mm untuk mengurangi tekanan panas. Kecepatan pemotongan adalah 200 RPM (lebih cepat dari ERW untuk menangani kekerasan baja karbon sedang).
Pasca-Pembersihan Bevel: Sikat kawat menghilangkan gerinda, dan-semprotan penghambat karat diterapkan (baja karbon-sedang lebih cepat berkarat dibandingkan baja karbon-rendah). Pada proyek lepas pantai Asia Tenggara tahun 2023, langkah ini mencegah karat pada 1.200 ton pipa HFW selama pengiriman laut selama 2 minggu.
Pasca-Beveling: Kontrol Kualitas & Perlindungan
Pembuatan bevel tidak berakhir dengan pemesinan-kami menguji dan melindungi pipa yang dimiringkan secara ketat untuk memastikan pipa tiba dalam kondisi sempurna.
Inspeksi Kualitas Multi-Lapisan
Tim QC kami melakukan tiga putaran pemeriksaan:
Pengujian Dimensi: Busur derajat digital memverifikasi toleransi sudut (±1 derajat untuk ERW, ±0,5 derajat untuk HFW), pengukur alur memastikan kedalaman, dan penguji kekasaran memastikan permukaan akhir kurang dari atau sama dengan 50μm. Pada tahun 2024, kami menolak 0,2% pipa miring (kebanyakan ERW dengan permukaan akar terlalu tipis) untuk menjaga kualitas.
Pemeriksaan Kesiapan Las: Kami melakukan simulasi pengelasan pada 1% pipa miring-untuk ERW, kami menguji penetrasi las MIG; untuk HFW, kami menggunakan pengujian ultrasonik (UT) untuk memastikan fusi penuh. Batch HFW Xinjiang tahun 2024 melewati UT dengan penetrasi 100%, sehingga menghindari potensi risiko kebocoran minyak.
Kompatibilitas Bahan: Kami memeriksa ulang kandungan baja untuk memastikan kemiringan tidak mengubah sifat material-rendah-baja ERW karbon harus mempertahankan perpanjangan lebih besar dari atau sama dengan 30%; baja HFW karbon sedang-harus memiliki kekuatan tarik lebih besar dari atau sama dengan 450 MPa.
Perlindungan Bevel untuk Transportasi
Untuk mencegah kerusakan selama pengiriman, kami menambahkan dua lapisan perlindungan:
Tutup Ujung Plastik:-Tutup yang dibuat khusus dipasang pada ujung yang miring untuk melindungi alur dari serpihan. Untukpipa ERW, kami menggunakan penutup yang ringan (untuk menjaga biaya pengiriman tetap rendah); untuk pipa HFW, kami menggunakan tutup yang diperkuat (untuk menahan penumpukan yang lebih berat).
Pemisahan & Pelabelan: Pipa dipisahkan dengan bantalan busa untuk menghindari benturan-deformasi kemiringan yang disebabkan. Setiap bundel diberi label dengan "Tipe Bevel" (misalnya, "ERW-35 derajat V-Bevel") dan "Catatan Pengelasan" (misalnya, "Gunakan arus 18 kA untuk MIG"), sehingga klien tahu persis cara menggunakannya.
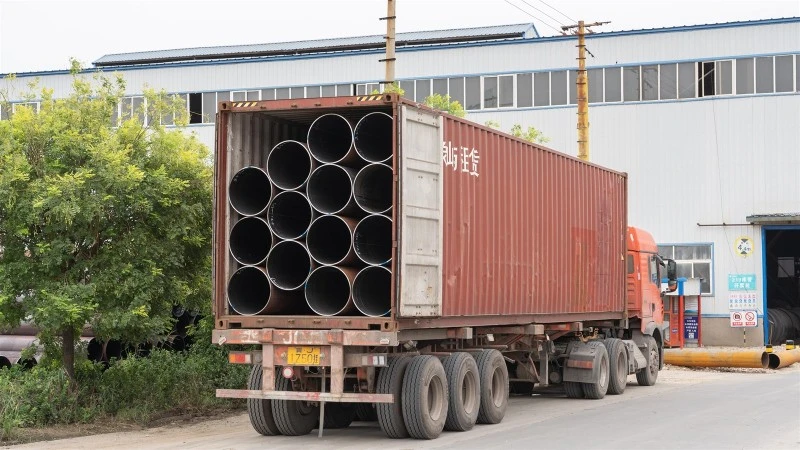
Pengiriman Klien: Tepat-Waktu, Sesuai-Spesifikasi, dan Siap Dilas
Tahap terakhir adalah mengirimkan pipa miring ke klien-kami memprioritaskan kecepatan tanpa mengorbankan perlindungan, terutama untuk proyek yang mendesak.
Penjahitan Logistik
Proyek Kota yang Mendesak: Untuk pipa ERW (misalnya bantuan banjir, perbaikan saluran air), kami menggunakan truk khusus untuk pengiriman 24/7. Pada tahun 2024, kami mengirimkan 3.000 ton pipa ERW miring ke Henan dalam 5 hari, sehingga memangkas waktu pemasangan klien sebanyak 10 hari.
Proyek Industri-Skala Besar: Untuk pipa HFW (misalnya pipa minyak), kami mengirim melalui kereta api atau laut, dengan kontainer-pengendali iklim untuk pesanan luar negeri. Batch HFW Asia Tenggara tahun 2023 dikirim dalam kontainer dengan kelembapan-yang dikontrol untuk melindungi ujung yang miring dari kerusakan akibat air asin.
Di-Dukungan & Dokumentasi di Situs
Dengan setiap pengiriman, kami menyediakan:
Laporan Miring: Detail tentang sudut, permukaan akar, hasil inspeksi, dan parameter pengelasan-penting bagi klien untuk mematuhi sertifikasi proyek (misalnya, API 5L untuk HFW, GB 50028 untuk ERW).
Dukungan Teknis: Teknisi pengelasan kami tersedia untuk-panduan di lokasi-selama proyek air Beijing tahun 2024, kami membantu klien menyesuaikan arus pengelasan MIG agar sesuai dengan sudut kemiringan ERW kami, sehingga mengurangi cacat las sebesar 25%.
Kesimpulan: Miring sebagai Bagian dari Komitmen Akhir-ke-Huayang
Di Hebei Huayang Steel Pipe, proses beveling kami lebih dari sekadar pemesinan-hal ini merupakan janji untuk menghasilkan pipa yang presisi, terlindungi, dan siap digunakan. Baik itu V-miringpipa baja las hambatan listrikuntuk jaringan air kota atau kemiringan U{0}} pipa baja hfw untuk ladang minyak, setiap langkah mulai-perencanaan hingga pengiriman disesuaikan dengan tujuan pipa dan kebutuhan klien.
Bagi kami, perbedaan antara bevel yang bagus dan yang bagus terletak pada detailnya: kecepatan pemotongan 150 RPM untuk ERW, deteksi lapisan laser untuk HFW, penutup ujung khusus untuk pengangkutan. Detail ini memastikan bahwa saat klien membongkar pipa kami, mereka tidak hanya mendapatkan ujung yang miring-tetapi juga mendapatkan hasil pengelasan yang sukses dan tahan lama.- Itulah proses penyesuaian Huayang: dari lini produksi kami hingga proyek Anda, dibangun berdasarkan presisi dan kepercayaan.