
Pengelasan dan Inspeksi HFW{0}}Frekuensi Tinggi
Pendahuluan: Pengelasan HFW – Teknologi Inti untuk Pipa Baja Las Tahan Listrik
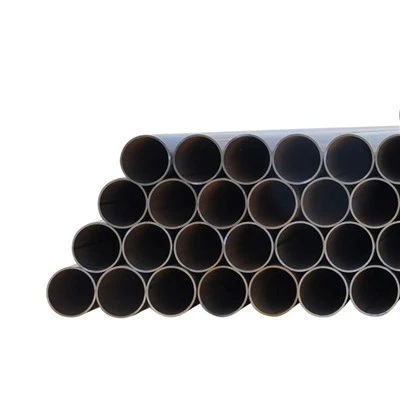
Pengelasan-Frekuensi Tinggi (HFW) adalah proses penting dalam pembuatan-kualitas tinggipipa baja las tahan listrik, terutama untuk skenario yang memerlukan pengelasan presisi dan ketahanan terhadap tekanan tinggi. Bagi Hebei Huayang Steel Pipe Co., Ltd., teknologi HFW adalah tulang punggungnyapipa baja hfw produksi, memungkinkan perusahaan memenuhi standar industri yang ketat (misalnya ASTM A106 Grade B) untuk aplikasi tekanan sedang-hingga-tinggi.
Untuk mengontekstualisasikan HFW dalam portofolio produk Huayang:apa itu pipa erw? Ini adalah sebuahpipa baja las hambatan listrikdibentuk oleh panas resistansi frekuensi menengah-, denganerw arti pipamenekankan produksi massal untuk kebutuhan tekanan-hingga-menengah. Sebaliknya,maksudnya hfwmengacu pada Pengelasan Frekuensi Tinggi-(300kHz-500kHz), yang menghasilkan pemanasan cepat dan terlokalisasi untuk menghasilkan pengelasan-kekuatan tinggi yang seragampipa baja hfwideal untuk skenario kritis seperti transmisi minyak dan gas. Artikel ini membahas prinsip-prinsip pengelasan HFW, keunggulan proses, dan standar inspeksi yang ketat, dengan praktik produksi Huayang sebagai referensi utama.

Prinsip dan Keuntungan Pengelasan HFW{0}}Frekuensi Tinggi
Pengelasan HFW memanfaatkan-induksi elektromagnetik frekuensi tinggi untuk memanaskan tepi pelat baja, sehingga memungkinkan fusi tanpa bahan pengisi eksternal. Prinsip kerjanya yang unik memberikan keunggulan tersendiri dibandingkan metode pengelasan resistansi lainnya (misalnya, ERW frekuensi menengah).pipa baja las tahan listrik.
Prinsip Kerja Pengelasan HFW
Pemanasan Induksi dan Edge Fusion
Pengelasan HFW bergantung pada dua mekanisme inti:
Pemanasan induksi: Kumparan-frekuensi tinggi (300kHz-500kHz) menghasilkan medan magnet bolak-balik di sekitar tepi pelat baja, menginduksi arus eddy yang dengan cepat memanaskan material hingga 1300 derajat -1400 derajat (mendekati titik leleh baja karbon);
Fusi tekanan: Tepian yang dipanaskan ditekan bersama dengan gulungan pemeras, mengeluarkan logam cair dan udara untuk membentuk lasan padat. Berbeda dengan ERW (yang menggunakan elektroda kontak langsung), pemanasan non-kontak HFW menghindari keausan elektroda dan memastikan pemanasan tepi yang seragam.
Lini produksi HFW Huayang menggunakan koil induksi 400kHz pipa baja hfw (misalnya, Φ219×8mm), memanaskan tepi dalam zona sempit 2mm-3mm-pemanasan lokal ini meminimalkan ukuran zona yang terpengaruh panas (HAZ), sehingga mengurangi kerapuhan las.
Perbedaan Utama dari Pengelasan ERW
Sementara keduanyapipa baja las hambatan listrikproses, HFW dan ERW berbeda secara signifikan:
Rentang frekuensi: ERW menggunakan frekuensi sedang (1kHz-3kHz), memanaskan seluruh penampang pelat; HFW menggunakan frekuensi tinggi, hanya memanaskan bagian tepinya (2mm-3mm), sehingga mengurangi konsumsi energi sebesar 30% dibandingkan ERW untuk Huayang pipa baja hfw;
Kualitas las: HAZ sempit HFW (Kurang dari atau sama dengan 5 mm) memastikan kekuatan las sebesar 95%-98% logam dasar, vs. 90%-92% untuk ERW. Φ273×10mm Huayangpipa baja hfwmemiliki kekuatan tarik las sebesar 480MPa, hampir menyamai logam dasar sebesar 490MPa.
Keuntungan Pengelasan HFW untuk Pipa Baja Las Tahan Listrik
Kekuatan dan Keseragaman Las Tinggi
Pemanasan lokal HFW dan kontrol tekanan yang presisi menghasilkan las yang padat dan{0}}bebas cacat:
Porositas rendah: Pemanasan cepat meminimalkan jebakan udara-Huayangpipa baja hfwmemiliki tingkat porositas las kurang dari atau sama dengan 0,1%, jauh di bawah rata-rata industri sebesar 0,5% untuk pipa ERW;
Fusi yang konsisten: Zona pemanasan yang sempit memastikan peleburan tepi yang seragam. Pada tahun 2023 Shanxi-Pipa Gas Alam Beijing, Huayangpipa baja hfwmenahan tekanan 8MPa tanpa kegagalan las, memvalidasi kekuatannya.
Efisiensi Produksi Tinggi
Pemanasan cepat HFW memungkinkan kecepatan saluran lebih tinggi dibandingkan ERW:
Kecepatan garis: Jalur HFW Huayang beroperasi pada 35m/mnt-45m/mnt untuk Φ150×7mmpipa baja hfw, 2-3 kali lebih cepat dari 15m/mnt-20m/mnt ERW;
Mengurangi perawatan pasca-pengelasan: HAZ yang sempit memerlukan waktu anil yang lebih singkat (40 menit vs. 60 menit untuk ERW). Efisiensi ini memungkinkan Huayang mengirimkan 5.000 tonpipa baja hfw ke Proyek Lepas Pantai Teluk Bohai 2024 10 hari lebih cepat dari jadwal.

Proses Utama Pengelasan HFW di Huayang
Proses pengelasan HFW Huayang untukpipa baja hfwdibagi menjadi empat tahap, masing-masing dioptimalkan untuk memastikan kualitas dan konsistensi las.
Pra-Persiapan Pengelasan: Pemangkasan dan Pembersihan Tepi
Pemangkasan Tepi yang Presisi
Sebelum pengelasan, kumparan baja dipangkas menjadi tepi berbentuk V-(sudut 35 derajat -40 derajat, lebar 6 mm-8 mm) menggunakan pemangkas CNC:
Tujuan: Memastikan area kontak maksimum antar tepi selama peleburan. Pemangkas Huayang mencapai toleransi kelurusan tepi ±0,1 mm/m, mencegah pengelasan yang tidak merata;
Aplikasi: Untuk Φ325×12mmpipa baja hfw, pemangkasan yang presisi mengurangi undercut las sebesar 90%, yang merupakan cacat umum pada bagian tepi yang dipangkas dengan buruk.
Pembersihan Permukaan
Proses pembersihan dua{0}}langkah menghilangkan kontaminan yang menyebabkan cacat las:
Pembersihan mekanis: Sikat kawat menghilangkan karat dan kerak dari tepinya;
Pembersihan ultrasonik: Larutan berbasis alkohol-menghilangkan minyak dan lemak. Langkah ini mengurangi kekuatan Huayang pipa baja hfwtingkat inklusi terak las dari 0,3% menjadi 0,05% pada tahun 2024.
Pengelasan HFW: Pemanasan Induksi dan Squeeze Fusion
Penentuan Posisi Kumparan Induksi dan Penyesuaian Frekuensi
Jalur HFW Huayang menggunakan koil induksi bergerak untuk beradaptasi dengan berbagai ukuran pipa:
Penempatan kumparan: Dipertahankan 1mm-2mm dari tepi pipa untuk mengoptimalkan perpindahan panas. Untuk pipa Jadwal 80 Φ100×8.56mm, posisi kumparan disesuaikan untuk memanaskan tepi yang lebih tebal secara merata;
Penyetelan frekuensi: 300kHz for thin-walled pipes (≤6mm) and 500kHz for thick-walled pipes (>6mm). Hal ini memastikan suhu tepi yang konsisten terlepas dari ketebalan dinding.
Kontrol Tekanan Gulungan Peras
Gulungan pemeras memberikan tekanan 4MPa-5MPa untuk memadukan tepi yang dipanaskan:
Penyesuaian tekanan: Tekanan lebih tinggi (5MPa) untuk dinding-tebalpipa baja hfw (misalnya, Φ325×12mm) untuk mengeluarkan kelebihan logam cair;
Sinkronisasi kecepatan gulungan: Sesuai dengan kecepatan garis (35m/mnt-45m/mnt) untuk menghindari deformasi las. Sistem PLC Huayang menyesuaikan tekanan dan kecepatan secara real time, memastikan fusi las 100%.
Pasca-Perawatan Pengelasan: Annealing dan Sizing
Anil Pereda Stres
Pipa las HFW-dilakukan anil untuk menghilangkan tekanan internal:
Suhu dan waktu: 720 derajat -750 derajat selama 40 menit (10 menit lebih lama dari ERW) untuk menghaluskan butiran las. Tungku anil Huayang menggunakan sensor suhu setiap 50mm untuk memastikan pemanasan seragam;
Memengaruhi: Mengurangi kekerasan HAZ dari 250HV menjadi Kurang dari atau sama dengan 200HV, mencegah retak dingin. Proyek Pemanasan Perumahan Harbin 2023 pipa baja hfw(anil pada 730 derajat) tahan -15 derajat tanpa retak las.
Ukuran Presisi
Mesin pengukur ukuran 6 gulungan menyesuaikan diameter luar dan kebulatan pipa:
Toleransi diameter: Dikontrol pada ±0,1mm untukpipa baja hfw (misalnya, Φ219×8mm), memenuhi persyaratan ketat ASTM A106 Grade B;
Koreksi ovalitas: Mengurangi ovalitas menjadi Kurang dari atau sama dengan 0,5%, memastikan kompatibilitas dengan alat kelengkapan las soket. Proses pengukuran Huayang memastikan 99,8%.pipa baja hfwperlengkapan yang cocok di Proyek Taman Industri Tianjin 2024.
Standar Inspeksi Ketat untuk Pipa Las HFW
Huayang menerapkan proses pemeriksaan multi-tahap untuk memastikannyapipa baja hfwmemenuhi standar industri, dengan fokus pada integritas las dan akurasi dimensi.
Pengujian Non-Destruktif (NDT)
Deteksi Cacat Ultrasonik (UT)
100% daripipa baja hfwmenjalani UT untuk mendeteksi cacat las internal:
Peralatan: Detektor ultrasonik array bertahap dengan sensitivitas lebih besar dari atau sama dengan Φ1mm, memindai lasan 360 derajat;
Kriteria cacat: Menolak pipa dengan retakan, porositas, atau peleburan tidak sempurna Lebih besar dari atau sama dengan 0,5 mm. Pada tahun 2024, UT mendeteksi 0,2% pipa dengan porositas kecil, semuanya dilas ulang untuk memenuhi standar.
Inspeksi Sinar X-
Untuk proyek penting (misalnya jaringan pipa minyak dan gas), 10%-20% pipa menjalani pemeriksaan sinar-X:
Tujuan: Visualisasikan struktur las internal untuk mengidentifikasi masuknya terak atau kurangnya fusi;
Aplikasi: Pipa Gas Alam Shanxi-Beijing tahun 2023 memerlukan pemeriksaan sinar X-pada 20% pipa Huayang pipa baja hfw, dengan tingkat kelulusan 100%.
Pengujian Mekanis dan Tekanan
Pengujian Tarik dan Impact
Pipa sampel menjalani pengujian mekanis untuk memverifikasi kekuatan las:
Pengujian tarik: Mengukur kekuatan tarik las (diperlukan lebih besar dari atau sama dengan 95% logam dasar). milik Huayangpipa baja hfw memiliki kekuatan las rata-rata 470MPa, memenuhi minimum ASTM A106 Grade B sebesar 415MPa;
Pengujian dampak: Mengevaluasi ketangguhan pada -40 derajat (untuk aplikasi iklim dingin). Pipa Huayang mencapai energi tumbukan lebih besar atau sama dengan 60J, jauh melebihi persyaratan 27J untuk ASTM A106 Grade B.
Pengujian Tekanan Hidrostatis
100% daripipa baja hfwmenjalani pengujian hidrostatik:
Parameter: 1,5×nilai tekanan selama 15 menit (5 menit lebih lama dari pipa ERW) untuk mendeteksi kebocoran lambat;
Kriteria penerimaan: Tidak ada penurunan tekanan atau kebocoran yang terlihat. Data pengujian Huayang pada tahun 2024 menunjukkan tidak ada kegagalanpipa baja hfw, mengkonfirmasi ketahanan tekanan mereka.
Inspeksi Dimensi dan Visual
Pengukuran Dimensi
Pengukur diameter laser dan pengukur ketebalan ultrasonik memverifikasi:
Diameter luar: Toleransi ±0,1mm;
Ketebalan dinding: Toleransi ±3% (lebih ketat dari ANSI B36.10 ±10% untuk Jadwal 80);
Panjang: Toleransi ±5mm.
Inspeksi Visual
Inspektur memeriksa cacat permukaan:
Penampilan las: Tidak ada undercut (kedalaman kurang dari atau sama dengan 0,1 mm), tumpang tindih, atau retak;
Kualitas permukaan: Tidak ada karat, lubang, atau kerak. Inspeksi visual Huayang menolak pipa dengan cacat permukaan lebih besar atau sama dengan 0,2 mm, memastikan kualitas estetika dan fungsional.
Kesimpulan: Pengelasan HFW – Menggerakkan Pipa Baja Las Tahan Listrik Berkualitas Tinggi-dari Huayang
Pengelasan HFW-Frekuensi Tinggi adalah teknologi transformatifpipa baja las tahan listrik, memungkinkan Huayang berproduksipipa baja hfwyang memenuhi standar ketat untuk kekuatan, presisi, dan keandalan. Pemanasannya yang terlokalisasi, efisiensi tinggi, dan pengelasan yang seragam menjadikannya ideal untuk aplikasi kritis seperti transmisi minyak dan gas, yang mengutamakan keselamatan dan kinerja.
Keberhasilan Huayang dalam pengelasan HFW terletak pada prosesnya yang optimal (mulai dari pemangkasan tepi hingga anil) dan pemeriksaan ketat (UT,-ray, pengujian tekanan), yang memastikan setiap pipa baja hfwmemenuhi atau melampaui persyaratan industri. Seiring dengan tuntutan-tekanan yang tinggipipa baja las tahan listriktumbuh, Huayang akan terus menyempurnakan teknologi HFW-misalnya, mengembangkan sistem induksi 500kHz+ untuk-pipa berdinding tebal-untuk memperluas cakupan produknya.
Pada akhirnya, pengelasan HFW lebih dari sekadar proses manufaktur untuk Huayang; ini adalah komitmen untuk memberikan kinerja{0}}yang tinggi dan andalpipa baja hfw yang menggerakkan infrastruktur global. Dengan menggabungkan teknologi HFW dan kontrol kualitas yang ketat, Huayang memperkuat posisinya sebagai pemimpin di bidangnyapipa baja las hambatan listrikindustri.