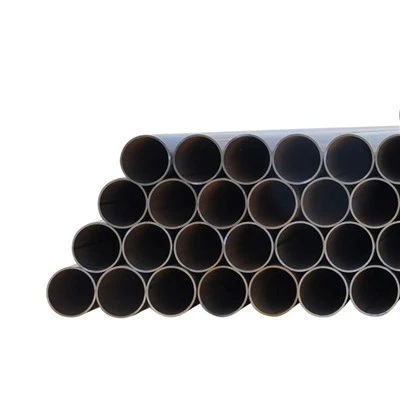

Pertama, kapiler
Ketebalan dinding kapiler seragam, dan cacat permukaan internal dan eksternal sedikit. Penggilingan permukaan eksternal dan mesin dan peralatan pembersih cacat benang internal dilengkapi.
Kedua, ulasan
Dibandingkan dengan tabung baja mulus yang ditarik dingin biasa, produksi dan pembuatan tabung baja mulus yang ditarik dingin telah meningkatkan proses pemeriksaan ulang pengawetan dari tabung kapiler canai panas. Kuncinya adalah untuk memastikan bahwa permukaan luar tabung kapiler bebas dari cacat seperti pemuaian dan retakan, dan lepaskan tabung kapiler dengan cacat seperti pemuaian, gambar garis yang relatif serius, dan permukaan.
Yang ketiga adalah alat khusus
Secara umum, kehalusan permukaan alat khusus yang biasa digunakan dalam produksi dan pembuatan pipa baja mulus yang ditarik dingin ditentukan di atas Ra0.4, presisi spesifikasi ditentukan di atas H3, dan kekuatan ditentukan di atas HRC70. Selain itu, ditetapkan bahwa adhesi baja di bagian atas atau cangkang mati tidak diperbolehkan selama seluruh proses menggambar.
Yang keempat adalah pendinginan
Quenching adalah proses yang sangat penting dalam produksi dan pembuatan semua pipa yang ditarik dingin. Kualitas pendinginan merusak karakteristik pipa baja tanpa sambungan dan penghilangan abu seng. Pipa baja seamless presisi yang ditarik dingin harus dilengkapi dengan mesin dan peralatan tungku pendinginan oksidasi tanpa udara.
Akhirnya, pengawetan
Dalam seluruh proses pengawetan asam klorida, pipa baja seamless yang ditarik dingin mudah menghasilkan terak hitam yang didominasi oleh Fe2O3 dan Fe3O4, yang akan menyebabkan bercak hitam di permukaan pada proses produksi selanjutnya. Fe2O3 dan Fe3O4 dilarutkan dalam asam sulfat. Untuk lebih menghindari terbentuknya bintik hitam, 5-20g/l Na ditambahkan ke tangki asam.